Пленочный экструдер | polymerproject.ru
Пленочный экструдер.
Пленочные экструдеры предназначены для производства полиэтиленовой пленки из полиэтилена высокого и низкого давлений, линейного полиэтилена и различных композиций.
При выборе пленочного экструдера и для эффективной его работы необходимо учитывать ряд факторов, влияющих на получение высококачественных изделий.
К таким факторам можно отнести:
- Технические характеристики получаемых изделий
- Качество рабочих деталей экструдера
- Спектр полимеров для переработки
- Возможность легкой настройки
- Изменение в комплектации оборудования
- Гарантийный сервис
Если вы столкнулись со сложностями в решении задач производства пленочных изделий и нуждаетесь в совете, то специалисты компании Полимер Проект всегда будут рады помочь подобрать правильное решение и определить какой из пленочных экструдеров оптимально удовлетворит ваши потребности.
Пленочные экструдеры предназначены для производства широкого спектра пленок различного назначения: термоусадочные, парниковые, пленки для производства пакетов и пр.
Различают экструдеры: для производства ПНД пленки, для производства ПВД пленки и универсальные.
1. Продукцию из ПНД, или полиэтилена низкого давления, отличает прочность при растяжении и сжатии (выше, чем у ПВД), низкое сопротивление удару и раздиру, высокая водопроницаемость и химическая стойкость.
Пленки из ПНД — это прекрасная преграда влаге. Стойки к жирам и маслам. Материал, изготовленный из полиэтилена низкого давления, отличает так называемое «шуршание» при сминании материала.
2. Полиэтилен высокого давления (ПВД) широко применяется для производства различного вида пленок и пакетов.
Пленки из полиэтилена высокого давления обладают такими свойствами, как: прочность при растяжении и сжатии (однако ниже, чем у ПНД), стойкость к удару и размягчению.
Экструзионные линии предназначены для производства рукавной пленки из полиэтилена высокого и низкого давления (ПЭВД, ПЭНД), а так же из линейного полиэтилена высокого давления (ЛПЭВД). В основе производства лежит метод экструзии — продавливание расплава полимерного материала через экструзионную головку с последующим раздувом рукава, охлаждением и намоткой готовой пленки в рулон. Гранулированное полимерное сырье загружается в бункер экструдера для пленки, через который попадает во вращающийся шнек, где по мере продвижения расплавляется под действием нагревателей и давления, создаваемого самим шнеком. Расплав полимера продавливается через фильтр в экструзионную головку.
Оборудование, предлагаемое компанией, соответствует международным стандартам качества ISO и при этом существенно отличается от аналогов только уровнем цен. Отличительной особенностью всего оборудования является его высокая производительность, простота в обслуживании, надежность в эксплуатации и высокое качество выпускаемой продукции.
«Продаю экструдер», «предлагаю оборудование для многослойной пленки» — такие сообщения часто можно встретить на досках объявлений. Однако не спешите звонить их авторам — при покупке упаковочной продукции лучше иметь дело с профессионалами. Вы всегда можете оценить уровень качества предлагаемого нами экструзионного оборудования. Мы обеспечиваем оперативный и квалифицированный сервис.
Дополнительную информацию об экструзионном оборудовании Вы можете получить по телефону +7 (495) 995-82-46.
Пленочные экструдеры, оборудование для производства полиэтиленовой пленки
Мы поставляем экструдеры для производства различных пленок: полиэтиленовой (термоусадочной и «парниковой»), полипропиленовой, стрейч–пленки, многослойных, и др.
Оборудование комплектуется высокопроизводительными экструдерами в зависимости от типа материала и назначения пленки.
Дополнительно к экструдерам мы предлагаем агломераторы для измельчения отходов, коронаторы для подготовки поверхности к печати и др.
Пленочный экструдер SJ-B предназначен для производства пленки повышенного качества из полиэтилена высокого давления (ПВД) и низкого давления (ПНД)…
Производительность до 65 кг/час, ширина рукава от 100 мм до 1200 мм, толщина от 0. 006 до 0.08 мм. Используемый материал LDPE, HDPE, LLDPE.
далее…
Пленочный экструдер серии SJ предназначен для производства рукавной однослойной полиэтиленовой пленки различного назначения…
Производительность до 150 кг/час, ширина рукава от 1300 мм до 2000 мм, толщина от 0.008 до 0.2 мм. Используемый материал LDPE, HDPE, LLDPE.
далее…
Экструдер данной серии предназначен для выдува технических, сельскохозяйственных, термоусадочных и других пленок из полиэтилена высокого давления.
Производительность до 450 кг/час, ширина рукава да 3300мм, толщина пленки 0.015-0.2мм.
далее…
Предназначены для производства технических, термоусадочных и других пленок из полиэтилена высокого и низкого давления.
Машины идеально подходят для использования в технологических линиях по производству пакетов и упаковочных пленок.
далее.
Экструдер серии KSJ предназначен для производства полиэтиленовой многослойной пленки (молочной, вакуумной и др.), в которой необходимо поддерживать определенные свойства каждого из слоев (светонепроницаемость, степень скольжения, степень свариваемости и т.д.). Используемый материал LDPE, HDPE, LLDPE…
Производительность — до 100 кг/час, ширина пленки до 1400 мм, толщина от 0,04 до 0,2 мм.
далее…
Лабораторный (мини) экструдер предназначен для изготовления полиэтиленовой пленки…
Производительность до 15 кг/час, МАХ ширина рукава 300 мм, толщина от 8 до 60 мкм. Используемый материал LDPE, HDPE, LLDPE.
далее…
Экструдер данной серии предназначен для производства различных пленок, в том числе стрейч-пленок из линейного полиэтилена и полиэтилена высокого давления.
Производительность до 350 кг/час, ширина рукава до 2100мм, ширина пленки от 0. 006 до 0.15мм.
далее…
Экструдер данной серии предназначен для производства различных пленок, в том числе стрейч-пленок из линейного полиэтилена и полиэтилена высокого давления.
Производительность до 350 кг/час, ширина рукава до 2100мм, ширина пленки от 0.006 до 0.15мм.
далее…
Экструдер предназначен для производства полипропиленовой пленки толщиной от 20 до 150мкм методом экструзии рукава по схеме «сверху — вниз»…
Производительность до 75 кг/час, ширина рукава от 300 до 1000 мм, толщина от 15 до 80 мкм. Используемый материал PP.
далее…
Пленочный экструдер серии SJ-PVC предназначен для производства термоусадочной ПВХ пленки…
Производительность до 35 кг/час, ширина рукава от 350 до 600 мм, толщина от 20 до 80 мкм. Используемый материал PVC.
далее…
Линия предназначена для производства пакетов с застежкой zip-lock (грипперы) различных типоразмеров
Производительность до 20 кг/час, МАХ ширина рукава 600 мм, толщина от 35 до 150 мкм.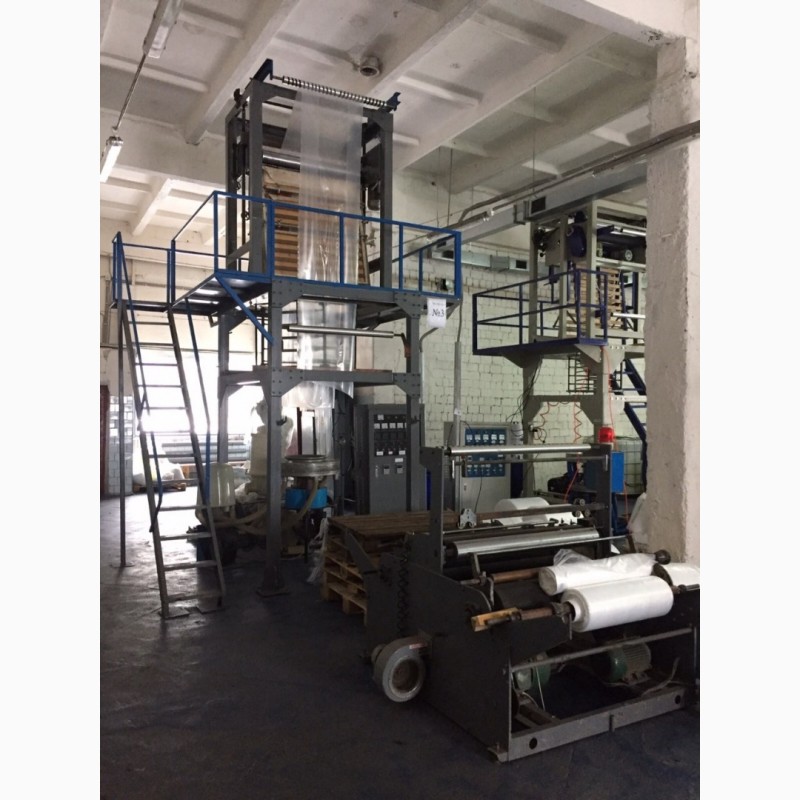 Используемый материал LDPE, LLDPE.
далее…
Двухручьевой экструдерпредназначен для увеличения производительности выпуска тонкой полиэтиленовой пленки. Использование двух голов позволяет сократить производственные площади, уменьшить потребляемую мощность, расширить функциональные возможности без значительного увеличениея цены на оборудование.
далее…
Высокоскоростные экструдеры серии СSJ являются развитием серии SJ и предназначены для производства окрашенной рукавной HDPE (ПНД) пленки.
Специализированная конструкция экструдеров гарантирует получение высококачественной пленки повышенной прочности для изготовления пакетов типа «майка» и «фасовка».
далее…
На правах рекламы:
Сибирь-Упак » Экструдеры для производства полиэтиленовой пленки
Экструдер пленочный предназначен для производства полиэтиленовой пленки из полиэтилена высокого и низкого давлений, линейного полиэтилена и различных композиций.
Недоступно
Доступные варианты заказа:
| Наименование | Цена | Заказ |
|---|
Описание товара
Экструдеры для производства пленок ПВД,ПНД,ЛПВД.
Модель SJ-45/ FM600 и SJ-50/ FM850
Технические характеристики:
| Модель | SJ-45FM600type | SJ-50FM850type |
| Диаметр шнека | 45мм | 50мм |
| Соотношение длины шнека и диаметра | 1:28 | 1:28 |
| Скорость вращения шнека | От 10 до 100 об/мин | От 10 до 100 об/мин |
| Мощность основного двигателя | 11 кВт |
|
| Производительность | 30 кг/час | 50 кг/час |
| Максимальная ширина рукава | 600мм | 800мм |
| Толщина пленки | От 0,006 до 0,10 мм | От 0,006 до 0,10 мм |
| Общая мощность | 22 кВт | 28кВт |
| Масса, | 2200кг | 2600кг |
| Габариты(Длина х Ширина х Высота) | 4000мм х 2000мм х 2800мм | 4600мм х 2300 мм х 3800мм |
Модель SJ-45/FM600, SJ-55/FM800, SJ-60/FM1000
| Модель |
|
SJ-55/FM800 | SJ-60/FM1000 |
| Диаметр шнека | 45мм | 55мм | 60мм |
| Соотношение длины шнека и диаметра | 1:28 | 1:28 | 1:28 |
| Скорость вращения шнека | От 10 до 100 об/мин | От 10 до 100 об/мин | От 10 до 100 об/мин |
| Мощность основного двигателя | 7,5 кВт | 11кВт | 15кВт |
| Производительность | 35 кг/час | 50 кг/час | 65кг/час |
| Максимальная ширина рукава | 600мм | 800мм | 1000мм |
| Толщина пленки | От 0,006 до 0,10 мм | От 0,006 до 0,10 мм | От 0,006 до 0,10 мм |
| Общая мощность | 18 кВт | 22кВт | 28кВт |
| Масса, | 2000кг | 2200кг | 2800кг |
| Габариты(Длина х Ширина х Высота) | 4200мм х 1800мм х 3600мм | 4400мм х 2000 мм х 4000мм | 4600мм х 2300мм х 4200мм |
| Модель | SJ-65/FM1200 | SJ-80/FM1500 | SJ-100/FM2000 |
| Диаметр шнека | 65мм | 80мм | 100мм |
| Соотношение длины шнека и диаметра | 1:28 | 1:28 | 1:28 |
| Скорость вращения шнека | От 10 до 100 об/мин | От 10 до 100 об/мин | От 10 до 100 об/мин |
| Мощность основного двигателя | 18,5 кВт | 30кВт | 55кВт |
| Производительность | 76 кг/час | 86 кг/час | 160кг/час |
| Максимальная ширина рукава | 1200мм | 1500мм | 2000мм |
| Толщина пленки | От 0,006 до 0,10 мм | От 0,006 до 0,10 мм | От 0,006 до 0,10 мм |
| Общая мощность | 32 кВт | 52кВт | 80кВт |
| Масса, | 3300кг | 4300кг | 5800кг |
| Габариты(Длина х Ширина х Высота) | 4800мм х 2500мм х 4500мм | 5200мм х 2800мм х 5000мм | 5800мм х 3300мм х 6000мм |
Модель SJ-45×3/FM1000, SJ-50×3/FM1200, SJ-55×3/FM1500
Трехшнековая машина с вращающейся экструзионной головкой для изготовления трехслойной соэкструзионной пленки ПВД, ПНД, ЛПВД методом экструзии с раздувом рукава.
Технические харктеристики:
| Модель | SJ-45×3/FM1000 | SJ-50×3/FM1200 | SJ-55×3/FM1500 |
| Диаметр шнека | 45х3мм | 55х3мм | 55х3мм |
| Соотношение длины шнека и диаметра | 1:30 | 1:30 | 1:30 |
| Скорость вращения шнека | От 15 до 150 об/мин | От 15 до 150 об/мин | От 15 до 150 об/мин |
| Мощность основного двигателя | 11х3 кВт | 15х3кВт | 18,5х3кВт |
| Диаметр головки | От 130 до 180 мм | От 130до 250 мм | От 130 до 300 мм |
| Максимальная ширина рукава | 1000мм | 1200мм | 1500мм |
| Толщина пленки | От 0,01 до 0,10 мм | От 0,01 до 0,10 мм | От 0,01 до 0,10 мм |
| Общая мощность | 76 кВт | 88кВт | 102кВт |
| Масса, | 4200кг | 5300кг | 6200кг |
| Габариты (Длина х Ширина х Высота) | 6600х4100х5000 мм | 6800х4300х6000мм | 7000х4800х6800 |
Дополнительная информация
Напишите отзыв первым“Экструдеры для производства полиэтиленовой пленки”
Производство полиэтиленовой пленки | Крокуспак
Полиэтиленовая пленка – это универсальный и востребованный полимерный продукт, который получают способом экструзии из специальных гранул и особых добавок. Этот материал широко применяется в строительстве, садоводстве, пищевой промышленности, фармакологии, медицине, сельском хозяйстве. Производство полиэтиленовой пленки – многоэтапный и сложный процесс, для которого, в основном, используется особый станок, экструдер.
Сырье и расходные материалы
В качестве сырья для производства пленки выступают:
- полиэтилен низкого давления (ПНД). Упаковка из такого материала жесткая и шуршащая, сохраняет эластичность при низких и высоких температурах, не пропускает влагу, но легко мнется и прокалывается острыми предметами. Ее применяют для фасовки и хранения пищевых продуктов.
- полиэтилен высокого давления (ПВД). Пленка из него получается плотнее и прочнее, чем из гранул ПНД. Не так сильно мнется и шуршит. Имеет гладкую, эластичную, глянцевую структуру. Ее используют в промышленности, садоводстве и в быту, но не для хранения продуктов, употребляемых в пищу.
- поливинилхлорид (ПВХ). Пленка из таких гранул прочная, водонепроницаемая и долговечная.
 Применяется в пищевой и химической промышленности, медицине, фармакологии и строительстве.
Технология изготовления
Изготовление полиэтиленовой пленки проходит в несколько этапов:
- Гранулы сырья с особыми добавками помещают в экструдер, где они подвергаются воздействию высоких температур до 240°C. Гранулы-шарики расплавляют до состояния однородной массы и продавливают через формовочную головку. Этот метод называется экструзия.
- Затем продукт выдувается через круглое отверстие и получает форму трубы. Желаемые размеры готового материала, а именно толщина и ширина, заранее настраиваются на станке.
- Полученный полиэтилен охлаждают, режут, швы склеивают способом сварки.
- Материал при необходимости окрашивают в нужный оттенок спиртовыми красками.
- Сматывают в рулоны на специальном оборудовании.
- Полиэтилен производится в промышленных объемах. В зависимости от назначения и области применения изготавливается в виде полотна, рукава, полурукава или отреза.
- Первоначально пленка выпускается в виде трубки. Производитель может оставить ее в таком виде либо разрезать с одной стороны или с двух. Тогда получится рукав, полурукав или полотно соответственно.
- При необходимости, для большей прочности и эстетичного внешнего вида, материал ламинируют. Это актуально, если речь идет о фирменной, корпоративной упаковке.
- На последнем этапе материал проходит контроль качества на соответствие требованиям ГОСТ.
Обычно готовый продукт поставляется в рулонах. Рукав используют в дальнейшем для изготовления различных видов пакетов, полурукава – при кровельных работах, а также для упаковки крупногабаритных предметов. Полотна применяют в сельском хозяйстве при укрытии почвы и других работах на земле.
Заключение
При производстве полиэтиленовой пленки необходимо определить, где в дальнейшем будет применяться готовый материал: в пищевой промышленности, сельском хозяйстве, садоводстве, фармакологии и т. д. От области использования будет зависеть выбор сырья, оборудования и форма выпуска конечного продукта.
2021-01-11 14:13:15
0
221
Комментарии:
Экструдеры. Пленочный экструдер. Экструзионные линии. Экструзионное оборудование для производства (трехслойной /однослойной) полиэтиленовой пленки.
Продажа пленочных экструдеров — одно из основных направлений деятельности нашего предприятия. ООО «Дайм» предлагаем вашему вниманию различное экструзионное оборудование: для производства пакетов майка, для производства многослойной полиэтиленовой пленки, молочной, однослойной, термоусадочной, парниковой и т. д.
Пленочные экструдеры предназначены для производства широкого спектра пленок различного назначения: термоусадочные, парниковые, пленки для производства пакетов и пр.
Экструдеры однослойные| Mini SJ45 Плёночный экструдер мини | SJ45-SJ65 Плёночные экструдера без вращения головы | SJ45-SJ65 Плёночные экструдера с вращением головы | ||
| SJ75-SJ100 Плёночные экструдера |
|---|
Экструдеры высокопроизводительные
| SJHD 45-55 Плёночный экструдер | Двухголовочный экструдер | SJ-LDHD45-65 Плёночный экструдер |
Экструдеры для производства стретч пленки
| Однослойный экструдер стрейч пленки | Двухслойный экстурдер стрейч пленки | |
Экструдеры для производства воздушно- пузырьковой пленки
| Однослойный экструдер воздушно-пузырьковой пленки | Однослойный экструдер воздушно-пузырьковой пленки | |
Экструдер для производства полиэтиленовой пленки серии,Экструдер для производства пленки
Экструдер для производства полиэтиленовой пленки серии
Такая машина по экструзии пленки может быть использована для производства плоских нитей из ПП или ПЭ сырья, экструзионной плёнки, резки и рисования. Для сматывания плоских нитей и ткачества.
Наши SJ-FS5.5 серии плоских пластиковых экструзионных машин изготавливаются путем принятия соответствующих передовых технологий через много различных улучшений.
Номер патента: ZL99219359.1, ZL99242134.9, ZL00202490.X, ZL01208472.7
Особенности
1. Винт и баррель наших пластиковых экструзионных машин для плоской пленки изготавливается из легированной стали 38CrMoA1A через азотирования, что составляет более HV950 твердости.
2. Корма барреля, экструдер и тяги ролика обрабатываются твердым хромом.
3. Передачи и цепные колеса сделаны из 45 # средней углеродистой стали и подвергается высокой закалки.
4. Тяги механизма оснащены намотками, которые могут самостоятельно контролировать напряжение, что делает наши пластиковые экструзионные машины высокой прочностью, удобство в эксплуатации, высокой надежностью и безопасностью
Применение
Эта серия экструдеров пригодны для различных видов сырья различного состава и разного качества, такие как растяжение мелиорированных материалов на 100%, порошковых материалов,или гранул для получения плоской нити.
Технические параметры экструдера серии, SJ-FS5.5
| Модель | SJ-FS5.5 -110IB/ 600 |
SJ-FS5.5 -110IIB/ 800 |
SJ-FS5.5 -120A/ 1000 |
SJ-FS5.5 -120B/ 1200 |
SJ-FS5.5 -140A/ 1500 |
SJ-FS5.5 -140B/ 2200 |
| Диаметр винта | 110mm | 110mm | 120mm | 120mm | 140mm | 140mm |
| Длина диаметру винтовых | 20:1 | 24:1 | 24:1 | 24:1 | 24:1 | 26:1 |
| Обороты винта | 10-55r/min | 10-55r/min | 8-48r/min | 8-48r/min | 8-48r/min | 8-48r/min |
| Мощность двигателя экструдера | 12. 5kw |
22kw | 30kw | 30kw | 37kw | 45kw |
| Тепловая мощность экструдера | 24kw | 28kw | 32kw | 32kw | 40kw | 40kw |
| Ширина головки | 600mm | 800mm | 1000mm | 1200mm | 1500mm | 2200mm |
| Diameter of roller | 320mm | 320mm | 400mm | 400mm | 400mm | 400mm |
| Number of Heating Board | 2pcs | 2pcs | 2pcs | 2pcs | 2pcs | 2pcs |
| Сила нагрева | 15kw | 15kw | 20kw | 20kw | 28kw | 28kw |
| Потрибление | 4-7 | 4-7 | 4-7 | 4-7 | 4-7 | 4-7 |
| Производственная мощность | 30- 80kg/h |
50- 100kg/h |
60- 120kg/h |
70- 150kg/h |
100- 200kg/h |
150- 300kg/h |
| Откат скорости | 20-150 m/min |
20-150 m/min |
20-150 m/min |
20-150 m/min |
20-150 m/min |
20-150 m/min |
| Количество шпинделей | 96 spindles |
128 spindles |
160 spindles |
200 spindles |
256 spindles |
384 spindles |
| Установленная мощность системы | 98kw | 118kw | 141kw | 160kw | 192kw | 192kw |
| Нормальная работоспособность | 64kw | 77kw | 91kw | 104kw | 125kw | 125kw |
| Вес | 8000kg | 10500kg | 12000kg | 13750kg | 16000kg | 16000kg |
| Вне размерности (LxWxH) | 23. 50 x2.50 x1.80m |
26.30 x2.50 x1.80m |
30.20 x2.50 x1.80m |
36.50 x2.50 x1.80m |
40.00 x2.50 x1.80m |
52.00 x2.50 x1.80m |
Обратная связь
Экструдер для производства полиэтиленовой (ПЭ) пленки
полиэтиленовый рукав, пакеты с печатью, пакеты майка, пакеты в рулонах
В качестве сырьевого материала экструдер для производства полиэтиленовой пленки используется полиэтилен высокого давления (ПЭВД), полиэтилен низкого давления (ПЭНД) для получения рулонной полиэтиленовой пленки. Для получения рулонной пленки, материалы ПЭВД и ПЭНД подвергаются нагреванию, экструзии, выдуванию, вытяжке и намотке. Посредством выполнения процессов резки и запечатывания пленки производятся полиэтиленовые пакеты для пищевой упаковки, подкладка для тканых мешков, и др. Через одностороннюю или двухстороннюю резку, полиэтиленовая пленка наших экструдеров для производства полиэтиленовой пленки также идеально подходит для использования в качестве защитного мульчирующего материала, сельскохозяйственной пленки, и др.
Основные технические параметры экструдера для производства полиэтиленовой (ПЭ) пленки
| Тип | Диаметр винта (мм) | Отношение длина/диаметр винта | Вращательная скорость винта (об/мин) | Мощность главного двигателя (кВт ) | Нагревательная мощность (кВт ) |
| SJ-FM55/800 | 55 | 28:1 | 15-90 | 15 | 13 |
| SJ-FM65/1000 | 65 | 28:1 | 15-80 | 18.5 | 18 |
| Тип | Производительность (кг/ч) | Максимальная ширина пленки (мм) | Толщина пленки (мм) | Установочные размеры (Д×Ш×В) (мм) | Вес (кг) |
| SJ-FM55/800 | 15-40 | 800 | 0 . 00 6-0 .05 |
4000×2600×3600 | 2600 |
| SJ-FM65/1000 | 20-55 | 1000 | 0.006-0.05 | 4300×2600×3900 | 3500 |
Мы являемся специализированным производителем экструдеров для производства полиэтиленовой пленки в Китае. Компания Yanfeng также предлагает грануляторы для переработки пластика, машины глубокой печати, экструдер для производства плоской пластиковой пленки, а также 4-челночный круглоткацкий станок.
Объяснение процесса экструзии выдувной пленки
Экструзия пленки с раздувом — один из многих процессов производства полимеров. Этот метод используется для производства товарных и специализированных полимерных пленок, которые обычно используются в упаковке, такой как термоусадочные, растягивающиеся, барьерные пленки (используемые для защиты мясных деликатесов), упаковки для замороженных пищевых продуктов и пакетов для покупок.
Существует много типов полимеров, которые можно использовать при экструзии пленки с раздувом, наиболее распространенными из которых являются полипропилен и полиэтилен (LDPE, HDPE и LLDPE). С помощью этого метода можно производить однослойные пленки, а также более сложные многослойные пленки, которые включают совместную экструзию для объединения более чем одного пластика в одну пленку.
Процесс экструзии пленки с раздувом
Экструзия пленки с раздувом может быть сложной задачей, поэтому мы подробно объясним каждый этап процесса! Первый шаг — расплавить полимер в экструдере. Полимерная смола, часто в форме шариков, загружается в бункер и с помощью шнека подается в нагретую бочку. Винт используется для транспортировки полимера по стволу.Гранулы постепенно нагревают до расплавления полимера. Температурный профиль является важной частью экструзии, поскольку полимер может термически разрушиться при перегреве. Когда расплавленный материал достигает конца цилиндра, он экструдируется через фильеру. Именно в этом отношении экструзия пленки с раздувом отличается от других процессов экструзии.
Существует несколько различных типов головок, используемых при экструзии пленки с раздувом, наиболее распространенной из которых является кольцевая матрица, которая представляет собой простую круглую головку. Расплавленный полимер поступает в головку фильеры, и воздух нагнетается через отверстие в центре фильеры для радиального надувания полимера в тонкую трубку, диаметр которой во много раз превышает исходный диаметр, полученный при экструдировании.Именно этот этап процесса можно отрегулировать для достижения желаемой толщины и ширины пленки.
Пленка горячей трубы затем охлаждается, обычно с помощью высокоскоростного воздуха, и вытягивается вверх с помощью оборудования, называемого прижимными роликами. На большинстве линий пленки среднего и большого размера эта вертикальная труба может подниматься в воздух на несколько этажей. По мере охлаждения пленка кристаллизуется на так называемой линии замерзания. Когда трубка достигает прижимных роликов в верхней части линии, пленка становится достаточно холодной, чтобы сплющиться, и тогда ее называют плоской или свернутой трубкой.Затем пленка транспортируется роликами вниз по потоку для дальнейшей обработки (например, разрезается, печатается, вентилируется, превращается в пакеты) и в конечном итоге наматывается в рулоны.
Есть несколько преимуществ производства пленки с использованием процесса экструзии с раздувом, включая возможность манипулировать механическими свойствами конечного пластика в зависимости от условий процесса и используемого основного полимера (ов). Например, экструзия пленки с раздувом раздувает полимер в радиальном направлении, одновременно вытягивая его вверх роликами.Эти силы растягивают полимер как в поперечном направлении, так и в направлении вытяжки, обеспечивая прочность пленки. Степень накачивания и вытяжки можно регулировать для достижения желаемой прочности в поперечном направлении и направлении вытяжки конечного продукта. Экструзия пленки с раздувом также универсальна и позволяет производить различные однослойные или многослойные пленки с диапазоном толщины и ширины пленки.
Предложения фильмов Amcor
Как предпочтительный поставщик пластиковых пленок и пакетов, Amcor устранила канал сбыта и продает продукцию напрямую производителям.Сроки выполнения заказа обычно на 50% меньше, чем у наших конкурентов — около 2–3 недель по сравнению с 4–6 неделями. Благодаря широкому спектру возможностей и решений мы являемся жизненно важным партнером в успехе вашей компании в области упаковки. Наши предложения кинопродукции включают:
- Термоусадочные пакеты, трубки, пленка
- Ширина до 240 дюймов
- Цвет и печать
- UVI, VCI, антистат
- Ручная и машинная стретч-пленка
- Пленка БОПП / литая полипропиленовая
- тканый
- Лента
Помимо пластиковой пленки и пакетов, мы специализируемся на полиолефиновых компаундах, добавках, смесях и суперконцентратах.Amcor также является дистрибьютором различных химикатов, смол и газов для пластмассовой промышленности. Имея складские и распределительные мощности в США, Мексике, Восточной Европе и Китае, мы обслуживаем компании любого размера и местоположения в различных отраслях. Помимо продажи продукции, мы также предоставляем техническую поддержку, помощь с вашим оборудованием и рекомендации по технологическим процессам.
Мы понимаем, что своевременная доставка, качественный продукт и индивидуальное обслуживание — это все, что нужно.Свяжитесь с нами сегодня, чтобы узнать, как мы можем помочь с вашим следующим проектом!
Выдувная пленка — обзор
46.6 Эксплуатация
Эксплуатация линии выдувной пленки аналогична другим процессам экструзии в том, что полимер, выходящий из экструдера, должен иметь одинаковую температуру расплава и давление, а также иметь надлежащую температуру и давление. По сравнению с литыми пленками, пленки, полученные экструзией с раздувом, обычно работают при более низкой температуре плавления со смолами с более низким индексом текучести расплава. Факторы, влияющие на стабильность процесса:
- •
-
Охлаждение пузырьков
- •
-
Устойчивость пузырьков
- •
-
Высота линии замерзания
- •
-
Расход воздуха
- •
-
Температура охлаждающего воздуха
- •
-
Калибровочная клетка для пузырьков
- •
-
Рамка для сжатия пузырьков
- •
-
Контроль натяжения
- •
-
Намоточная машина
- •
-
Высота башни
- •
-
Температура плавления смолы
- •
-
Производительность экструдера
пленка, которая натягивается на траекторию пленки и навешивается на матрицу. По мере удаления экструдата из фильеры он соединяется со старой пленкой и медленно протягивается через систему. Как только новая пленка проходит через вершину башни, прижимные ролики закрываются, и пленка проходит к намотчику. Для надувания пузыря до нужного размера используется воздух. Скорости шнека экструдера, съемника и намотки увеличиваются, чтобы обеспечить желаемую производительность и толщину пленки. После того, как пузырек надувается должным образом, воздух, поступающий в пузырек, заменяет воздух, покидающий пузырек, поскольку общее давление внутри пузыря должно оставаться постоянным, чтобы обеспечить одинаковый диаметр пузыря и толщину пленки.Двумя способами экструзии с раздувом являются обычные и высокостебельные. В обычном процессе пузырек выдувается до желаемого диаметра почти сразу после выхода из фильеры, а линия замерзания находится в пределах нескольких футов от выхода из фильеры. В процессе с высоким стеблем диаметр пузыря, выходящего из фильеры, остается таким же, как диаметр отверстия фильеры на много футов выше выхода фильеры, прежде чем он будет выдуваться до желаемого диаметра пузыря.

Параметры и терминология, относящаяся к пленкам, полученным экструзией с раздувом, показаны на Рисунке 46.12 и определено ниже:
Рисунок 46.12. Параметры выдувной пленки.
- •
-
Высота линии замерзания — это точка, в которой пленка переходит из расплава в твердое состояние с полукристаллическими полимерами. Пленки переходят из прозрачного аморфного состояния в мутное или полупрозрачное кристаллическое состояние.
- •
-
D D и D B — это диаметр штампа и пузыря.
- •
-
T o и T f — начальная и конечная толщина пленки.Толщина пленки зависит от размера пузырьков и степени вытяжки.
- •
-
V o и V f — скорость выхода из фильеры и конечной скорости пленки. Более высокие коэффициенты вытяжки приводят к относительно более высоким значениям V f .

- •
-
MD и TD — ориентация в машинном и поперечном направлениях. (TD также называется направлением поперечной обработки и обозначается как CD.) Соотношения свойств зависят от размера пузырьков и степени вытяжки.Большой размер пузырьков обеспечивает большую ориентацию в поперечном направлении, а высокие коэффициенты вытяжки обеспечивают большую ориентацию в машинном направлении.
Коэффициент наддува (BUR) определяется как диаметр пузырька, деленный на диаметр фильеры. Он измеряет, насколько большой пузырек расширился в поперечном или поперечном направлении. Коэффициент наддува определяется выражением (46.1):
(46.1) BUR = DBDD = 2 × Layflatwidth π × DD
Layflatwidth (LFW) — ширина сжатого пузыря перед разрезанием, и она определяется уравнениями ( 46.2) и (46.3):
(46.2) LFW = π × DB2 = 1.57DB
(46.3) LFW = π × DD × BUR2
Коэффициент просадки (DDR) — это рисунок, происходящий в киностудии в в машинном направлении, и это связано с коэффициентом раздува. Уравнение (46.4) используется для расчета коэффициента просадки:
(46,4) DDR = ToTf × BUR
Скорость вывода ( Q ) линии экструзии с раздувом может быть рассчитана по формуле (46,5):
(46,5 ) Q = π × D × Vf × Tf × ρ
, где ρ = плотность пленки.
Удельная производительность штампа в Северной Америке и Европе рассчитывается по-разному. В Северной Америке он рассчитывается в фунтах в час на дюйм окружности штампа, а в Европе — в килограммах в час на миллиметр диаметра штампа. Чтобы преобразовать скорость вывода пленки с раздувом, вычисленную в уравнении (46.5), в удельную производительность фильеры, используйте уравнения (46.6) и (46.7):
(46.6) SpecificrateN.Am. = Qπ × DDlbh × in.
(46,7) SpecificrateEurope = QDDkgh × мм
Во всех расчетах важно, чтобы единицы измерения были согласованы в рамках данного расчета, чтобы получить правильные результаты.Пленочные калькуляторы доступны от различных поставщиков оборудования, чтобы быстро найти ответы на различные уравнения.
Одним из преимуществ процесса экструзии с раздувом по сравнению с процессом литья пленки является возможность изготавливать пленки различной ширины с одной и той же головкой за счет изменения степени раздува. В таблице 46.1 представлены некоторые коэффициенты наддува для различных диаметров фильеры и ширины плоской формы при степени вытяжки MD, равной 1. Из рисунка 46.13 можно увидеть взаимосвязь между степенью раздува, шириной плоской формы и диаметром штампа.Чем больше степень раздува, тем выше ориентация молекул в поперечном направлении с соответствующим уменьшением степени вытяжки. Благодаря увеличению площади поверхности пузырьков и уменьшению толщины пленки время охлаждения сокращается. Все расширение пузырьков происходит между выходом фильеры и линией замерзания, где полимер все еще расплавлен. Временные рамки этого расширения задаются уравнением (46.8), которое представляет собой время, необходимое пленке для прохождения от выхода фильеры до линии заморозки:
Таблица 46. 1. Ширина пленки Lay-Flat с использованием различных диаметров матрицы и определенной степени наддува
 9
| LFW, дюйм | 5 | 10 | 15 | 20 | 25 | 30 | 35 | 45 | 50 | 60 | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Диаметр матрицы, дюйм | |||||||||||||||||||||
| 2 | 1,6 | 3,2 | 4,8 | ||||||||||||||||||
| 2,1 | 3,2 | 4,2 | 5,3 | ||||||||||||||||||
| 4 | 1,6 | 2,4 | 3,2 4,8653 1,6 | 2,4 | 3,2 4,8653 | 4 | 3,2 | 4 | 5 | 1,3 | 1,9 | 2,5 | 3,2 | 3,8 | 4,5 | 5,1 | 5,7 | ||||
| 6 | 1. 1 |
1,6 | 2,1 | 2,7 | 3,2 | 3,7 | 4,2 | 4,8 | 5,3 | 5,8 | |||||||||||
| 7 | 1,4 | 3,6 | 4,1 | 4,6 | 5,3 | ||||||||||||||||
| 8 | 1,2 | 1,6 | 2,0 | 2,4 | 2,8 | 3,2 | 3.6 | 3,9 | 4,4 | ||||||||||||
| 9 | 1,1 | 1,4 | 1,8 | 2,1 | 2,5 | 2,9 | 3,2 | 3,5 9027 | 1,3 | 1,6 | 1,9 | 2,2 | 2,5 | 2,9 | 3,2 | 3,5 | |||||
| 11 | 1,2 | 1.5 | 1,7 | 2,0 | 2,3 | 2,6 | 2,9 | 3,2 | |||||||||||||
| 12 | 1,1 | 1,3 | 1,6 | 2,7 | |||||||||||||||||
Рисунок 46.13. Влияние наддува на ширину пленки при использовании плашек разного диаметра.
(46,8) Timetofrostline = HeightoffrostlineVf − Vo · LnVfVo
Коэффициент раздува влияет на такие свойства, как прочность на растяжение и изгиб, ударная вязкость и оптические свойства кристаллических материалов.Все эти свойства связаны с ориентацией молекул и способностью ориентировать молекулы более чем в одном направлении. По мере того как свойства поперечного или поперечного направления увеличиваются, свойства машинного направления уменьшаются, поскольку некоторые молекулы, которые первоначально были ориентированы в машинном направлении, теперь ориентированы в поперечном направлении. Свойства слезоточивости существенно меняются при изменении ориентации молекул. Если все молекулы выровнены в машинном направлении, легко разорвать пленку в этом направлении и довольно сложно разорвать пленку в поперечном направлении.Уравновешивание молекулярной ориентации в машинном и поперечном направлениях затрудняет разрыв пленки в любом направлении.
Выдувные пленки иногда производят с помощью совместной экструзии, когда в обоих экструдерах используется одна и та же смола и одинаковый поток расплава. Обычно это делается для повышения стабильности процесса и эффективности линии. Если во время производства в пленке должно образоваться точечное отверстие, что приведет к схлопыванию пузыря, может быть потеряно значительное время, чтобы восстановить линию и вернуться к равновесному или установившемуся режиму работы.Вероятность того, что два точечных отверстия появятся одновременно в одном и том же месте в каждом из слоев пленки, очень маловероятна. Следовательно, очень маловероятно, что производственный цикл будет прерван из-за точечных отверстий в данном слое пленки при совместной экструзии.
Основные преимущества и недостатки пленок, полученных экструзией с раздувом, по сравнению с пленками, полученными методом литья, суммированы ниже:
- •
-
Пленки, полученные методом экструзии с раздувом, обладают лучшими оптическими свойствами.

- •
-
Линии для литья пленки дороже.
- •
-
Литые пленки имеют лучшую однородность толщины.
- •
-
Литые пленки можно производить с более высокой производительностью.
- •
-
Процесс экструзии с раздувом позволяет производить пленки широкого диапазона размеров из одной матрицы.
- •
-
Выдувные пленки обеспечивают лучший баланс свойств между машинным и поперечным направлениями.
- •
-
Линии экструзии с раздувом используются для производства термоусадочной пленки.
- •
-
Линии экструзии с раздувом требуют более низких температур плавления.
- •
-
Башням для выдувной пленки требуется большая вертикальная высота.
- •
-
Мешки, изготовленные методом экструзии с раздувом, не требуют запечатывания боковой стороны мешка.
Сравнение влияния свойств полиэтиленового полимера на обработку и характеристики пленки, полученной экструзией с раздувом, показано в Таблице 46. 2 [11]. Хотя свойства / характеристики обработки были обобщены для полиэтилена, катализируемого металлоценом, в целом это справедливо для всех полиэтиленовых смол.
Таблица 46.2. Влияние свойств полимера на обработку пленки, получаемой методом экструзии с раздувом
902 902 902 902 -массовая фракция| Свойство полимера | Эффект | Влияние на процесс |
|---|---|---|
| Меньшая степень разветвления | Меньшее перепутывание цепей | Более легкое уменьшение просадки |
| Более высокое трение в схлопывающейся раме | ||
| Более низкая плотность | Tacky | Трудно ветряная |
| Меньше низкомолекулярная фракция | Более высокое давление в штампе | Более высокая температура плавления Меньше |
| Более высокий крутящий момент | Меньшая производительность | |
| Меньшая высокомолекулярная фракция | Более низкая прочность расплава | Более низкая стабильность пузырьков |
| Меньшая высокомолекулярная фракция | Более низкая вязкость | просадка |
Контрольные вопросы
- 1.

-
Что означают следующие термины и почему они важны для обработки пленки с раздувом: степень раздува, степень вытяжки и высота линии замораживания?
- 2.
-
Каковы основные преимущества и недостатки обработки пленки с раздувом по сравнению с обработкой пленки методом литья?
- 3.
-
Как внутреннее барботажное охлаждение улучшает стабильность процесса экструзии с раздувом?
- 4.
-
Каковы требования к хорошей конструкции фильеры для экструзии с раздувом?
- 5.
-
Как изменяется воздух в центре пузыря с IBC и без него во время обработки?
- 6.
-
Какие три типа матриц используются при производстве экструзионных пленок с раздувом? Какая матрица сегодня наиболее распространена в производстве?
- 7.
-
Что вызывает появление линий сварки в фильерах для экструзии с раздувом и как устраняются эффекты линий сварки?
- 8.
-
Каково назначение воздушного кольца?
- 9.

-
Какова цель вращения штампа, схлопывающейся рамы или того и другого?
- 10.
-
Как работает внутренний пузырьковый охладитель для блинов?
- 11.
-
В чем разница между обычной и высокоструйной экструзией с раздувом?
- 12.
-
Каким образом пузырьки стабилизируются в башне для выдувной пленки?
- 13.
-
Для чего нужна разрушающаяся рама наверху башни?
- 14.
-
Как воздух влияет на работу обмотки?
- 15.
-
Как рассчитывается ширина пленки в разложенном виде?
- 16.
-
Какова ширина плоского слоя пленки LDPE на 6-дюймовой пленке? диаметр штампа с коэффициентом раздува 4: 1?
Экструзия пленки — обзор
Экструзия пленки с раздувом
Вторым основным процессом производства пленки является экструзия пленки с раздувом. В этом процессе используется сжатый воздух и набор прижимных роликов для растягивания пленки. В отличие от процесса производства плоских пленок, здесь нет защиты от заводской среды.В этом процессе используется минимум площади на полу, но требуется большая высота. Некоторые из башен для экструзии с раздувом имеют высоту в несколько этажей. Пример башни для выдувной пленки можно увидеть на рис. 2.5.
Рисунок 2.5. Выдувная пленочная башня.
Здесь используется трубчатая матрица вместо матрицы для плечиков. Трубчатая фильера преобразует твердый поток расплавленного полимера в полую трубку расплавленного полимера. Выход трубчатой фильеры находится под углом 90 градусов к направлению экструдера и направляет расплавленную трубку, называемую пузырем, вверх в вертикальном направлении.Толщина расплавленного полимера больше, чем у конечной пленки. Из-за возможности некоторого изменения толщины рабочая площадка фильеры вращается во время экструзии пузыря. Это помогает удерживать пленку ровно на намотчике. Если толстая секция останется на том же месте, на последнем валке намоточного устройства возникнет бугорок.
После того, как расплавленный полимер выходит из фильеры, он испытывает натяжение от верхних прижимных роликов в верхней части башни для выдувной пленки. В зависимости от материала расплавленный полимер сохраняет форму и размер рабочей площадки фильеры.Область, в которой расплавленный полимер сохраняет форму фильеры, называется стержнем (рис. 2.6). Эта область важна, поскольку она позволяет расплавленному полимеру остыть перед растяжением в кольцевом (окружном) направлении. Такие материалы, как LDPE, не нужно сильно охлаждать перед растяжкой, поэтому стебель очень короткий. HDPE нуждается в большем охлаждении и имеет ножку, которая примерно в восемь раз превышает высоту диаметра матрицы.
Рисунок 2.6. Пример стебля перед раздутием до нужного размера.
Внутренняя часть трубки находится под давлением и регулируется настройками панели управления.Это заставляет трубку расширяться в диаметре над ножкой. Это точка, где стебель становится тоньше, и давление воздуха может подтолкнуть расплавленный полимер к образованию пленки. В верхней части машины имеется прижимной ролик, который отщипывает верхнюю часть пузыря и протягивает пленку до верха выдувной башни для пленки. Прижимные ролики удерживают воздух внутри пузыря. Давление воздуха внутри пузыря является одним из параметров обработки, которые определяют диаметр пузыря.
К верхней части трубчатой матрицы прикреплено воздушное кольцо с изоляционной пластиной между ними.Он продувает холодным воздухом снаружи пузыря, чтобы охладить и измерить размер пузыря. Еще один способ охладить пузырь и придать ему нужный размер — это циркулировать внутри пузырь холодный воздух. Это внутреннее охлаждение пузыря используется для увеличения степени охлаждения пузыря.
Для полукристаллических материалов существует «кольцо инея», которое возникает, когда расплавленный полимер переходит из расплавленного в твердый полимер. Именно в этот момент пузырь в основном перестает расти в диаметре. Пленка в этой области может быть растянута в четыре раза больше исходной длины и диаметра.
Высота башни обычно очень большая. Высокопроизводительные башни для выдувной пленки могут быть высотой в несколько этажей. Эта высота необходима для обеспечения охлаждения пленки перед тем, как она попадет в прижимные ролики. Поскольку на внешнюю и внутреннюю температуру пузыря влияет температура воздуха на производственном предприятии и любой воздух, циркулирующий внутри пузыря, соответственно, высота требуется для охлаждения пленки, прежде чем она сможет сложиться до плоского состояния. Если его недостаточно охладить, две стороны пленки будут свариваться.Из-за высоты используются каркасы стабилизатора, чтобы удерживать пузырек по центру, когда он продвигается к прижимным роликам. Если пузырек не стабилизирован, его можно сдувать из-за сквозняков на производственном предприятии. Когда это происходит, пузырек тянется в одну сторону, а расплавленный полимер — в другую. Это создает серьезную разницу в толщине. Ролики на каркасе стабилизатора обычно имеют покрытие, чтобы не поцарапать и не сморщить пленку. Некоторые клетки стабилизатора не контактируют друг с другом благодаря использованию постоянного потока воздуха для удержания пузырька в центре.
Непосредственно перед прижимными роликами направляющие ролики или рама палатки используются для сжатия пузыря в сплющенный пузырь, называемый плоскостью укладки. Направляющие ролики представляют собой серию планок или роликов, которые постепенно принимают круглое поперечное сечение и превращают его в плоское. Важно правильно установить высоту и угол направляющих роликов, чтобы пленка не сморщилась при входе в прижимные ролики.
Прижимные ролики герметизируют воздух в пузыре, и их вращение — это то, что вытягивает пузырек от фильеры к вершине башни для выдувной пленки.Один валок зафиксирован на месте, а другой валок может перемещаться пневматически, что упрощает запуск. Неподвижный валок обычно представляет собой валок из хромированной стали, тогда как подвижный валок обычно представляет собой валок с резиновым покрытием. Пройдя через прижимные ролики, укладка проходит дополнительное охлаждение перед намоткой. Это достигается за счет наматывания полотна через несколько рулонов и, по сути, увеличения времени до его наматывания.
Plastic Extrusion — Integrated Packaging Film Inc.
Компания Integrated Packaging Films, Inc., основанная в 1997 году как поставщик жесткой пленки,(IPF) с тех пор расширила свою деятельность, включив в нее услуги по экструзии пластмасс. Обладая более чем 20-летним опытом работы в отрасли и тремя полными экструзионными линиями, мы можем производить пластиковые экструзии на заказ для клиентов на автомобильном, косметическом, пищевом, фармацевтическом, полиграфическом и других потребительских рынках. Наша команда обладает знаниями и навыками для реализации практически любого проекта по производству экструдированной пластиковой упаковки, независимо от специфики или уникальности потребностей клиента.
Что такое экструзия пластика?Экструзия пластика — это производственный процесс, в ходе которого формируются детали и изделия с фиксированным поперечным сечением из твердого, гранулированного или порошкообразного термопласта или термореактивного материала.Он включает нагрев или плавление материала с последующим проталкиванием его через экструзионную головку (т.е. специализированную головку, содержащую одно или несколько отверстий в форме желаемого профиля). По мере продвижения материала через матрицу он сохраняет форму отверстия матрицы по всей ее длине.
Типичная экструзия протекает следующим образом:
- Бункер непрерывно подает пластик в нагревательный цилиндр экструдера.
- Нагревательный цилиндр, содержащий механизм винтового конвейера, нагревает и плавит материал по мере его продвижения к экструзионной головке.
- Расплавленный пластик выходит из нагревательного цилиндра через экструзионную головку в дозированных количествах, заставляя ее принимать профиль матрицы.
- Роликовая клеть полирует экструдированный профиль до толщины.
- Экструдированный лист дозируется через ряд охлаждающих валков и наматывается на картонную сердцевину.
- Готовый рулон либо оборачивают и упаковывают для отправки, либо подготавливают для нанесения покрытия / продольной резки, если это необходимо.
Процесс экструзии пластика дает ряд производственных преимуществ, таких как:
- Большая гибкость конструкции. Этот процесс позволяет использовать широкий спектр профилей штампов, что позволяет производителям создавать детали и изделия с различными непрерывными поперечными сечениями от простых до очень сложных.
- Упрощенный пост — производственных операций. Экструдированный рулон готов к термоформованию, время отверждения не требуется.
- Снижение производственных затрат. Поскольку в процессе экструзии часто используются термопласты, которые могут многократно подвергаться операциям плавления, формования и закалки, общие затраты на материалы и утилизацию для операции экструзии ниже, чем для других процессов формования.
Однако он также имеет некоторые недостатки, в том числе следующие:
- Материал. Материалы можно экструдировать только до максимальной толщины 0,060 дюйма.
Как указано выше, процесс экструзии подходит как для термопластов, так и для термореактивных материалов. Некоторые из пластиковых материалов, наиболее часто используемых в экструзионных операциях, включают:
- ПЭТ. Полиэтилентерефталат (ПЭТ), также называемый полиэфиром, представляет собой естественно бесцветный и легкий термопластический материал. Он демонстрирует гибкость, стойкость к спирту и другим растворителям, а также водонепроницаемые свойства. Типичные экструдированные детали включают одноразовые контейнеры для пищевых продуктов и напитков.
- APET. Аморфный полиэтилентерефталат (APET) — это разновидность ПЭТ с менее жесткой полимерной структурой. Он такой же бесцветный и легкий, но более гибкий.Его часто используют для производства одноразовых контейнеров для воды, сока и безалкогольных напитков.
- RPET. Как следует из названия, переработанный полиэтилентерефталат (РПЭТ) представляет собой переработанный ПЭТ. Он служит вариантом экологически чистого материала для контейнеров для еды и напитков.
- ПЕТГ. Полиэтилентерефталатгликоль (ПЭТГ) представляет собой разновидность ПЭТ с гликолем. Он отличается исключительной прочностью и технологичностью, что делает его идеальным для производства широко используемых промышленных, коммерческих и потребительских упаковочных материалов.
- БЕДРА. Ударопрочный полистирол (HIPS) — это недорогой пластик, который используется в широком спектре продуктов, таких как электроника и упаковка для пищевых продуктов. Он демонстрирует отличную обрабатываемость, пригодность для вторичной переработки и влагонепроницаемые свойства.
- ПВХ. Поливинилхлорид (ПВХ) — это термопласт, обладающий превосходной оптической прозрачностью и плотностью материала. Он доступен как в гибком, так и в жестком вариантах, оба из которых широко используются для производства пластиковых компонентов.
- стр. Полипропилен (ПП) — еще один широко используемый термопласт. Он очень прочный и гибкий, что делает его идеальным для упаковки различных продуктов.
IPF предлагает индивидуальные услуги по экструзии жестких термоформованных пленок и листов, специализируясь на модифицированных материалах и специальных покрытиях. Мы работаем с различными пленочными и листовыми материалами (т.е., APET, RPET, PETG, PP и пластмассы, указанные заказчиком) толщиной от 0,010 дюйма до 0,050 дюйма. Помимо экструзии пластмассовых материалов, мы можем разрезать их по размеру и получать полуфабрикаты для облегчения будущих операций по переработке.
Все наши экструзии могут демонстрировать стойкость к кислотам, спирту, жирам, углеводородам и жирам. Кроме того, в зависимости от потребностей клиента мы можем адаптировать нашу деятельность в соответствии с различными отраслевыми и нормативными стандартами (например,g., FDA, медицинские или MIL-spec).
Обслуживаемые отраслиНаши клиенты, оказывающие услуги по экструзии пластмасс, представляют широкий спектр отраслей, включая следующие:
- Упаковка для электроники. Правильная упаковка важна для защиты чувствительных электронных компонентов от условий окружающей среды, таких как электромагнитные помехи, тепло и влага. Мы предлагаем широкий выбор пленок для упаковки электронных устройств, в том числе антистатические, проводящие, рассеивающие электростатическое напряжение (ESD) и изолирующие пленки.
- Пищевая упаковка. Пищевая упаковка служит средством хранения и распределения пищи. Мы предлагаем широкий выбор герметизирующих пленок и упаковок, соответствующих требованиям FDA и CFIA, для выпечки, деликатесов, продуктов и других пищевых продуктов.
- Медицинская / фармацевтическая упаковка. В медицинской и фармацевтической промышленности к упаковочным материалам применяются строгие стандарты, обеспечивающие безопасность содержащегося в них оборудования. Мы поставляем сертифицированные в отрасли упаковочные материалы для чувствительных фармацевтических и медицинских устройств и компонентов, таких как катетеры и шприцы.
- Розничная упаковка. Для розничной торговли с высокой экспозицией мы предлагаем 100% переработанные упаковочные материалы для коммунальных служб.
- Материалы для защиты лица. Прозрачные одноразовые и многоразовые защитные маски из ПЭТ. Во время пандемии COVID-19 нам удалось создать одноразовые и многоразовые маски для лица из прозрачного ПЭТ.
В дополнение к нашим возможностям экструзии пластмасс мы предлагаем несколько дополнительных услуг, в том числе:
- Покрытие. Мы можем добавлять стандартные или индивидуальные составы покрытий к пластиковым пленкам и листам для улучшения их функциональных и / или эстетических характеристик.
- Прецизионная резка. Мы разрезаем длинные или широкие рулоны полиэтиленовой пленки или пленки на меньшие размеры, чтобы облегчить обработку, транспортировку и хранение.
- Обработка листов: Мы производим полуфабрикат для пластиковых листов и пленок для повышения производительности в будущих операциях обработки и, после того, как они будут полностью изготовлены, в конечном применении.
Компания Integrated Packaging Films обладает обширным опытом производства высококачественных пластиковых профилей на заказ для различных отраслей промышленности. Это качество в сочетании с широким спектром возможностей экструзии, превосходными упаковочными материалами, отличным обслуживанием клиентов и быстрой производительностью делает нас идеальным партнером для любого проекта по производству экструдированной пластиковой упаковки.
Чтобы почувствовать разницу IPF, запросите расценки сегодня.
Экструзия пленки с раздувом — Appropedia: Theustainability wiki
Экструзия пленки с раздувом — это технология, которая является наиболее распространенным методом изготовления пластиковых пленок W , особенно для упаковочной промышленности [1] . Процесс включает экструзию трубки из расплавленного полимера W через головку и ее надувание в несколько раз от ее первоначального диаметра с образованием тонкопленочного пузыря. Затем этот пузырек схлопывается и используется в качестве плоской пленки или может быть превращен в пакеты.Обычно в этом процессе используется полиэтилен W , и другие материалы могут использоваться в виде смесей с этими полимерами [1] . Схема полиэтиленовой цепи показана на рисунке 1 справа.
Предпосылки теории полимеров [править | править источник]
На стадии охлаждения экструзии пленки с раздувом аморфный W , прозрачный расплав кристаллизуется W с образованием полупрозрачной, мутной или непрозрачной пленки. Точка, в которой начинается непрозрачность пузыря, называется линией инея.
Рис. 1: Модель полиэтиленовой цепи из полиэтилена W Статья в Википедии.Высота линии инея контролируется несколькими параметрами: потоком воздуха, скоростью пленки и разницей температур между пленкой и окружающей средой [2] .
Свойства пленки, такие как прочность на разрыв, прочность на изгиб, ударная вязкость и оптические свойства, резко меняются в зависимости от ориентации молекул [2] . По мере того как свойства поперечного или кольцевого направления увеличиваются, свойства машинного или продольного направления уменьшаются.Например, если бы все молекулы были выровнены в машинном направлении, было бы легко разорвать пленку в этом направлении и очень трудно в поперечном направлении.
Обычно экструзия пленки с раздувом осуществляется вертикально вверх, однако в настоящее время все более распространенными становятся процессы экструзии с горизонтальным и направленным вниз [3] , [2] . На рисунке 2 показана схема установки для экструзии пленки с раздувом. Эта процедура состоит из четырех основных шагов:
- Полимерный материал начинается в форме гранул, которые последовательно уплотняются и плавятся с образованием непрерывной вязкой жидкости W [4] .Этот расплавленный пластик затем продавливают или экструдируют W через кольцевую головку.
- Воздух впрыскивается через отверстие в центре фильеры W , и давление заставляет экструдированный расплав расширяться в пузырь. Воздух, поступающий в пузырек, заменяет воздух, покидающий его, так что поддерживается равномерное и постоянное давление для обеспечения однородной толщины пленки [3] .
- Пузырь постоянно вытягивается вверх из фильеры, и охлаждающее кольцо обдувает пленку воздухом.Пленку также можно охлаждать изнутри с помощью внутреннего пузырькового охлаждения. Это снижает температуру внутри пузырька при сохранении диаметра пузырька [2] .
- После затвердевания W на линии замерзания пленка перемещается в набор прижимных роликов, которые сжимают пузырек и расплющивают его на два плоских слоя пленки. Ролики съемника натягивают пленку на намоточные ролики. Во время этого процесса пленка проходит через направляющие ролики, чтобы обеспечить равномерное натяжение пленки.В зависимости от области применения между прижимными и наматывающими роликами пленка может проходить через стоматологический центр. На этом этапе пленка может быть разрезана для образования одной или двух пленок или может быть обработана поверхность [2] .
Выдувная пленка обычно имеет лучший баланс механических свойств, чем литые или экструдированные пленки, поскольку ее вытягивают как в поперечном, так и в машинном направлениях. Механические свойства тонкой пленки включают прочность на разрыв и изгиб, а также ударную вязкость.Почти однородные свойства в обоих направлениях обеспечивают максимальную прочность пленки [1] , [5] .
Экструзия пленки с раздувом может быть использована для изготовления одной большой пленки, двух меньших пленок или трубок, из которых можно сделать пакеты. Кроме того, одна матрица может изготавливать множество разной ширины и размеров без значительной обрезки. Такой высокий уровень гибкости процесса приводит к уменьшению количества брака и повышению производительности. Выдувные пленки также требуют более низких температур плавления, чем экструзия литья.Измеренная у отверстия матрицы температура литой пленки составляет около 220 ° C [6] , тогда как температура пленки, полученной экструзией с раздувом, составляет около 135 ° C [7] . Кроме того, стоимость оборудования составляет примерно 50% от литой W линии [2] .
Выдувная пленка имеет менее эффективный процесс охлаждения, чем плоская пленка. Плоское пленочное охлаждение осуществляется с помощью охлаждающих валков или водяных [5] , которые имеют значительно более высокие удельные теплоемкости, чем воздух, который используется в процессе пленочного охлаждения с раздувом.Более высокая удельная теплоемкость Вт позволяет веществу поглощать больше тепла при меньшем изменении температуры вещества. По сравнению с литой пленкой, экструзионно-раздувная пленка имеет более сложный и менее точный метод контроля толщины пленки; Литая пленка имеет изменение толщины от 1 до 2% по сравнению с 3–4% для пленки, полученной экструзией с раздувом [2] . Смолы, используемые для литья, обычно имеют более низкий индекс текучести расплава [2] , который представляет собой количество полимера, которое может быть выдавлено через стандартную матрицу за 10 минут в соответствии со стандартной процедурой [8] .Индекс текучести расплава для литой пленки составляет около 5,0 г / 10 мин [9] , тогда как для пленки, полученной экструзией с раздувом, он составляет около 1,0 г / 10 мин [10] . Следовательно, производительность для литой пленки выше: линии для литой пленки могут достигать производительности до 300 м / мин, тогда как линии для производства пленки с раздувом обычно составляют менее половины этого значения [11] . И, наконец, литая пленка имеет лучшие оптические свойства, в том числе прозрачность W , матовость и блеск.
- Захват воздуха между слоями пленки и роликами — это может вызвать царапины или складки пленки или проблемы с технологией при намотке пленки из-за снижения трения.Возможные решения этой проблемы — использование вакуума для удаления захваченного воздуха или использование намоточных валков с ромбовидной канавкой в резиновом покрытии для увеличения площади поверхности и уменьшения количества захваченного воздуха в пленке [2] .
- Сильные колебания выхода из фильеры — это вызывает колебания толщины, и их можно предотвратить, поддерживая чистоту экструдера и используя гранулы более согласованной формы в экструдере [12] .
- Трещины расплава — они проявляются в виде шероховатостей или волнистых линий на поверхности пленки и могут быть устранены снижением вязкости расплава полимера.Это можно сделать, увеличив температуру плавления или добавив внутреннюю смазку к составу материала [12] .
- Колебания толщины пленки — этого можно избежать, центрируя фильеру на линии экструзии перед каждым запуском, регулируя скорость воздуха в системе охлаждения или используя нагретые кромки фильеры [12] .
- Линии штамповки на поверхности пленки — этот дефект снижает эстетическую привлекательность пленки, снижает оптические свойства и снижает механические свойства, такие как прочность на разрыв.Этого обычно можно избежать, регулярно очищая внутренние поверхности матрицы и восстанавливая поцарапанные или шероховатые поверхности потока [12] . Гели
- — эти дефекты представляют собой небольшие твердые шарики, заключенные в пленку или прилипшие к поверхности пленки, снижают эстетическую привлекательность пленки и вызывают точки концентрации напряжений, которые могут привести к преждевременному разрушению. Они вызваны перегревом, приводящим к разрушению полимера в головке, и поэтому их можно избежать, регулярно очищая внутренние поверхности матрицы [12] .
Оптимизация процесса [править | править источник]
Коэкструзия [править | править источник]
Одним из способов повышения эффективности линии экструзии пленки с раздувом является реализация соэкструзии. Это процесс экструзии двух или более материалов одновременно через одну головку. Отверстия в фильере расположены так, что слои сливаются вместе перед охлаждением [2] . Этот процесс экономит время, потому что он экструдирует два или более слоев одновременно, и обеспечивает метод с меньшим количеством шагов для производства многослойных пленок.Производительность соэкструдированной многослойной пленки из трех слоев составляет около 65 м / мин [13] , а скорость производства одного слоя пленки, полученной экструзией с раздувом, составляет около 130 м / мин [11] . Таким образом, для производства 10 000 м трехслойной многослойной пленки потребуется почти 4 часа при использовании процесса однослойной экструзии с раздувом и всего 2 с половиной часа при использовании процесса совместной экструзии. Кроме того, пленка, полученная в результате однослойного процесса, потребует дополнительного этапа для склеивания слоев вместе с использованием какого-либо клея.Соэкструзия — это наименее затратный способ производства многослойных пленок, и система соэкструзии способна быстро менять, чтобы минимизировать время простоя производственной линии [14] .
Минимизация температуры расплава [править | править источник]
Эффективность экструзии пленки с раздувом можно повысить за счет минимизации температуры расплава полимера. Снижение температуры расплава приводит к тому, что расплав требует меньшего нагрева в экструдере. Нормальные условия экструзии имеют температуру плавления около 190 ° C [15] , несмотря на то, что температура расплава должна составлять только около 135 ° C [7] .Однако не всегда целесообразно так сильно снижать температуру плавления. Уменьшая температуру плавления с 2 до 20 ° C, можно снизить нагрузку на двигатель примерно на 1-10% [16] . Кроме того, снижение температуры расплава вызывает меньшую потребность в охлаждении, поэтому сокращается использование системы охлаждения. Кроме того, отвод тепла от пузырька обычно является фактором, ограничивающим скорость в этом процессе экструзии, поэтому, имея меньшее количество тепла в полимере, которое необходимо удалить, скорость процесса может быть увеличена, что обеспечивает более высокую производительность.Способ поддерживать температуру расплава на минимуме — это выбрать экструдер, который соответствует конкретным условиям обработки, таким как материал расплава, давление и пропускная способность [12] .
Подогреваемые кромки экструзионных головок [редактировать | править источник]
Обычно решения по устранению трещин в расплаве включают снижение производительности или повышение температуры расплава для уменьшения напряжения сдвига в экструдере. Оба эти метода не идеальны, потому что они оба снижают эффективность линии экструзии с раздувом.Эту проблему может решить нагретая губка экструзионной головки. Этот метод целенаправленного нагрева позволяет экструдерам пленки работать с более высокой производительностью с более узкими зазорами фильеры, при этом устраняя трещины расплава [17] . К поверхности расплава полимера, когда он выходит из фильеры, применяется прямое нагревание, что снижает вязкость. Следовательно, трещины расплава, которые возникают при попытке экструдировать слишком много полимера за один раз, больше не будут действовать как ограничивающий фактор для увеличения производительности [17] .Кроме того, нагретые губки фильеры потребляют меньше энергии, чем повышение температуры плавления, потому что нагревается только поверхность расплава, а не основная часть жидкости. Еще одно преимущество использования нагретых губок штампа состоит в том, что изменениями толщины можно управлять, добавляя тепло к определенным участкам по окружности штампа, чтобы сделать пленку в этом положении более тонкой. Это гарантирует, что не будет использоваться лишний материал [18] .
Определите, сколько энергии каждый из этих процессов может сэкономить на данный объем материала. [требуется расширение]
- ↑ 1.0 1.1 1.2 Plastics Wiki. «Экструзия пленки с раздувом». Пластмассы вики. 2008. 6 ноября 2008. .
- ↑ 2,0 2,1 2,2 2,3 2,4 2,5 2,6 2,7 2,8 2,9 Джайлз, Гарольд Ф. младший, Джон Р. Вагнер младший и Элдридж М. Маунт III. Экструзия: полное руководство и справочник по обработке. Нью-Йорк: Издательство Уильяма Эндрю, 2005.
- ↑ 3,0 3,1 Чанда, Манас и Салил К. Рой. Справочник по технологии пластмасс, 4-е изд. Флорида: CRC Press, 2007.
- ↑ Каллистер, Уильям Д. Младший. Материаловедение и инженерия. Введение. 6-е изд. Массачусетс: John Wiley & Sons Inc, 2003.
- ↑ 5,0 5,1 Розато, Дональд В.Краткая энциклопедия пластмасс. Массачусетс: Kluwer Academic Publishers, 2000.
- ↑ Van, Der Molen Theodorus Jacobu. «Процесс производства литой пленки из полиэтилена высокой плотности». Европейский патент EP0278569. Август 1988 г.
- ↑ 7.0 7.1 Ван, Дер Молен Теодорус Якобу. «Процесс изготовления пленки с раздувом и ориентированной пленки». Европейский патент EP0156130. Сентябрь 1991 г.
- ↑ Чуй, Q.S.H. и другие. «Межлабораторное сравнение индекса текучести расплава: соответствующие аспекты для участвующих лабораторий.Полимерные испытания. Vol. 26, выпуск 5 (август 2007 г.): 576-586
- ↑ Эбнесаджад, Сина. Перерабатываемые в расплаве фторполимеры. Нью-Йорк: William Andrew Inc, 2003.
- ↑ Chang, A.C. et al. «Механизмы пластичного разрыва пленки, полученной экструзией с раздувом, из смесей полиэтилена и полипропилена с высокой прочностью расплава». Полимер. Vol. 43, Iss 24 (ноябрь 2002 г.): 6515-6526
- ↑ 11,0 11,1 Дайсон, Р.В. Инженерные полимеры. Нью-Йорк: Чепмен и Холл, 1990.
- ↑ 12.0 12,1 12,2 12,3 12,4 12,5 Кантор, Кирк. Экструзия пленки с раздувом: Введение. Огайо: Hanser Publishers, 2006.
- ↑ Карнейро, О.С., Р. Рейс и Дж. А. Ковас. «Мелкосерийное производство соэкструдированной двуосно ориентированной пленки с раздувом». Полимерные испытания. Vol. 27 вып. 4 (июнь 2008 г.): 527-537
- ↑ Кук, Уоррен Р. «Коэкструзионный аппарат». Патент США 5324187. Июнь 1994 г.
- ↑ Дауд, Лоуренс Э. «Экструзия пленки с раздувом.Патент США 4632801. Декабрь 1986 г.
- ↑ Шеннон, Портер К. «Полиэтиленовые пленки». Патент США 7101629. Сентябрь 2006 г.
- ↑ 17,0 17,1 Бентивольо, Альфредо. «Система подогрева губок». Патент Канады CA 2204548. Июнь 2001 г.
- ↑ Мориарти, Грегори Дж. «Подогреваемые кромки штампа для контроля толщины пленки экструдированного полимера». Патент США 6273701. Август 2001 г.
- ↑ Далтон, Алан и Изабела Юревич. «Нанотехнология встречается с пузырчаткой.»Природа Нанотехнологии. Vol. 2 (июнь 2007 г.): 339-340
- ↑ Ю, Гуйхуа, Аньюань Цао и Чарльз М. Либер. «Выдувные пузырьковые пленки большой площади из ориентированных нанопроволок и углеродных нанотрубок». Природа Нанотехнологии. Vol. 2 (май 2007 г.): 372-377.
| Эта страница была разработана в рамках проекта MECh470, класса Королевского университета по обработке материалов. Сейчас открыто редактирование. |
Экструзия литой пленки охватывает широкий спектр рынков
Полученная пленка имеет ориентацию в машинном направлении по сравнению с несколько ограниченной двунаправленной ориентацией, достигаемой при обработке пленки с раздувом. Экструзия литой пленки из-за высокой скорости и производительности может быть ограничена специальными приложениями, такими как ламинирующее полотно, упаковочная пленка с печатью и растягивающаяся пленка на растущем рынке.
В последние годы продолжающийся переход к автоматической упаковке поддонов показал устойчивый рост спроса на стретч-пленку. Благодаря своим технологическим преимуществам литая пленка сегодня доминирует на рынке в этом секторе.Производители оборудования предлагают высокоскоростные линии для литья пленок для производства соэкструдированных линейных пленок на основе полиэтилена низкой плотности до девяти слоев. Соэкструзия также позволяет снизить затраты на сырье. Переработчик также может производить продукт, в котором он определяет уровень и место прикрепления — внутри, снаружи или с обеих сторон. Пленки для упаковки сельскохозяйственных культур, а также стретч-пленки для ручной упаковки также могут быть экструдированы на линиях литья пленки. Еще одна интересная рыночная возможность — это пленка для упаковки пищевых продуктов, обычно представляющая собой смесь LDPE и LLDPE.
В октябре 2004 года немецкий производитель Orbita Film (Weissandt Gölzau) начал производство с новой полностью автоматизированной линии для производства пятислойной стретч-пленки, поставленной австрийским производителем машин SML Maschinengesellschaft (Lenzing). Его производительность составляет 2250 кг / ч, а производственная скорость — 600 м / мин. Эта линия может увеличить производительность переработчика со 100 000 до 112 000 тонн в год.
Литая пленка традиционно производится из полиэтилена (PE) или полипропилена, но может также включать EVOH и / или нейлон в качестве барьера в многослойных материалах.Эти смолы не ограничиваются. Материалы также могут быть виниловыми или полиэфирными, хотя полиэтилен обеспечивает лучшую экономию на масштабе. В 2004 году рынок стретч-пленки в Европе показал рост от 5% до 7% с годовым объемом производства около 1 миллиона тонн. Этот рынок делится на 40% ручного обертывания, 48% машинного обертывания и 12% растяжки. Эти области применения обычно охватывают диапазон толщины от 12 до 50 мкм.
Структура слоя пленки становится все более однородной. Европа традиционно придерживается трехслойной структуры стрейч-пленки, в то время как в Северной Америке преобладают от пяти до семи слоев.Наблюдатели рынка говорят, что пятислойные линии могут стать мировой нормой. Многослойность также создает эффект фанеры, который, как говорят, обеспечивает лучшую прочность и сцепление.
Процессоры также стремятся к более унифицированному подходу к используемым смолам. Североамериканские переработчики традиционно обрабатывают более дешевый бутен (C4) LLDPE со смесью гексена (C6), чтобы получить правильное удерживание при растяжении, четкость для считывания штрих-кода, а также блеск и липкость по низким ценам. Европейские переработчики, как правило, концентрируются на сортах октена (C8), полиэтилена очень низкой и сверхнизкой плотности и металлоцена (mPE).
Но некоторые переработчики утверждают, что использование дорогого мПЭ сегодня не дает существенных преимуществ по сравнению с новыми марками C8. Также mPE имеет тенденцию плохо резать. На рынок приходят альтернативы, которые предлагают переработчикам выгоду от собственности, а также более низкие затраты. Одним из таких продуктов является недавно представленный сорт супергексенового ЛПЭНП для сверхмощного растяжения (предварительное растяжение 270-350%, используемое для машинной обертывания предметов необычной формы). Он обеспечивает механические характеристики марок C8 и mPE, но улучшает технологичность, чем металлоцен, и при меньших затратах.
Еще одним растущим рынком является литой полипропилен (СРР), который находит свою нишу в качестве конкуренции биаксиально ориентированной полипропиленовой пленке (БОПП). Инвестиции в оборудование для CPP значительно меньше, чем для оборудования, необходимого для BOPP с ширильной рамой.
Процесс литья пленки обеспечивает лучший контроль толщины, чем его прямой конкурент, экструзия пленки с раздувом. Как правило, изменение толщины литой пленки составляет ± 3-5%, тогда как пленка, полученная экструзией с раздувом, может составлять ± 7-10%. Литая пленка демонстрирует свое преимущество перед обработкой пленки с раздувом благодаря ее высокой производительности и увеличенной ширине для производства массового продукта в больших объемах.В случае поставщика оборудования SML, компания может поставить линии для производства стретч-пленки производительностью до 4500 кг / ч и шириной до 3 м.
Эластичная пленка, которая подвергается совместной экструзии, как в случае линии, поставленной на процессор Orbita с ее пятью экструдерами с производительностью 2250 кг / час при ширине 2500 мм, обеспечивает плотную тонкую пленку. Такие инновации, как герметизация краев, ограничение горловины пленки, сокращение количества непригодных отходов и обеспечение высокоскоростного и стабильного производства.
Одной из тенденций, сохраняющихся в этой технологии, является стремление уменьшить размеры стрейч-оберточной пленки для сокращения использования полимера, при этом сохраняя или улучшая свойства растяжения и удара.С 1975 по 2003 год на рынке наблюдалось уменьшение средней толщины стретч-оберточной пленки с 30 до 20 мкм. Кроме того, предварительное растяжение увеличено с 50% до 300% благодаря новым сортам полимеров.
Другие изменения включают определение свойств скольжения и сцепления в том же базовом сырье, что и основной слой. Cling может быть введен путем дозирования добавки, составляющей всего 10-30% от общей структуры слоя. Тот же принцип используется для скользящего слоя. Посредством такого встроенного добавления переработчик может оптимизировать склад для погрузочно-разгрузочных работ, используя большие партии менее дорогих стандартных полимеров и минимальные запасы добавок.
Контактная информация
SML Maschinengesellschaft mbH
Ленцинг, Австрия
www.sml.at; [email protected]
Беттина Дреер, менеджер по маркетингу, SML Maschinen GmbH, [email protected]
Экструзионные линии для выдувной пленки
Сырье
Традиционно экструдируемые материалы: полиэтилен (HDPE, LDPE и LLDPE) и другие сырье, такое как PP, PA, EVOH, используемое в качестве барьера или связующих в многослойных структурах. Выбор количества слоев зависит от характеристик, необходимых для различных применений (барьерный / небарьерный эффект, хладостойкость…).
Почему обработка коронным разрядом?
Обработка коронным разрядом увеличивает поверхностное натяжение пластиковых пленок , как правило, инертных и непористых. Среди различных пластиковых пленок полиэтилен и полипропилен имеют наименьшую поверхностную энергию и поэтому подвергаются обработке коронным разрядом для улучшения их адгезионных характеристик.
Целью использования обработки коронным разрядом в линиях экструзии пленки с раздувом является подготовка пленки для последующей печати, нанесения покрытия и ламинирования, этапов прокатки и т. Д…
Слой пленки, подвергшийся обработке коронным разрядом, является внешним, его можно обрабатывать как внутри, так и снаружи пленку, полученную экструзией с раздувом , в соответствии с правильным расположением оборудования на линии экструзии, чтобы обеспечить как однократную обработку и катушки с двойной обработкой.
Приложения
Мы изучили оборудование для обработки коронным разрядом для каждого приложения!
Например, если пленка, полученная экструзией, предназначена для сектора упаковки пищевых продуктов и на ней необходимо напечатать, эффект обработки коронным разрядом на всей внешней поверхности пленки, полученной экструзией с раздувом, должен улучшать смачивание посредством , способствуя склеиванию чернила .
Другим примером является использование обработки коронным разрядом на линии экструзии пленки с раздувом для подготовки пленки к последующей фазе покрытия , получая рулон с однократной обработкой с улучшенными связующими свойствами.
В обоих случаях вы можете установить BIKAPPA ROTARY, который позволяет обрабатывать всю поверхность пленки, он адаптируется к разным скоростям линии.
Принимая во внимание, что если необходимо не обрабатывать определенные участки пленки, например, в точках сварки для производства пакетов, вы можете установить BIKAPPA ROTARY с сегментированными электродами.
Чтобы напечатать логотип на небольшой части большой пленки, такой как, например, логотипы или маркировка на брезенте в сельском хозяйстве, вы можете расположить модель TM STRIPE в соответствии со струйной печатью.
Биологические и биоразлагаемые материалы (Mater-Bi) , состоящие из возобновляемых полимеров, часто используются в секторе упаковки; они могут обрабатываться как полиэтилен, хорошо реагируют на коронный разряд и требуют меньшей мощности.
| Упаковка для товаров повседневного спроса |
|---|
|
Гибкие упаковочные пленки Рулонные пленки (например,грамм. алюминиевые или бумажные рулоны, используемые для упаковки молока или кофе) Барьерная пленка (состоящая из таких сырьевых материалов, как полиамид и EVOH, которые действуют как барьер для запаха и кислорода, используемого для упаковки пищевых продуктов, например мяса и сыров) Пленка для замороженных пищевых продуктов упаковка Пленка для упаковки пищевых продуктов Эластичная пленка для транспортной упаковки Пленка для транспортных пакетов Пленка для мешков для мусора Биоразлагаемые пленки и переработанное сырье Пленка для прессованных пакетов Пленка для наполнения и запечатывания упаковки |
|
Промышленная упаковка |
|---|
|
Тубус из пленки FFS для сверхпрочных мешков Термоусадочные колпаки Пленка термоусадочная Пленка для строительства Пленка пленка |
|
Сельское хозяйство ector |
|---|
|
Пленка для теплиц Пленка для туннелей Пленка для мульчирования Покровная пленка для силоса Трубки для силоса |
|
Техническая пленка Пленка для этикеток Пленка для защиты поверхности Пленка для здравоохранения (Backsheet film) |